


Dłutowanie metodą Fellowsa – jak wygląda i kiedy ją stosować?
Wykonanie uzębienia o określonej geometrii wymaga odpowiedniego sprzętu, ale również dobrze dobranej metody obróbki. Jednym z rozwiązań stosowanych w produkcji kół zębatych i elementów o bardziej złożonej budowie jest dłutowanie metodą Fellowsa. Na czym polega ta technologia i w jakich sytuacjach sprawdza się najlepiej? W tym artykule wyjaśniamy zasadę działania, możliwości zastosowania i kryteria, które pomagają dobrać odpowiednią dłutownicę CNC.
Wykonanie uzębienia o określonej geometrii wymaga odpowiedniego sprzętu, ale również dobrze dobranej metody obróbki. Jednym z rozwiązań stosowanych w produkcji kół zębatych i elementów o bardziej złożonej budowie jest dłutowanie metodą Fellowsa. Na czym polega ta technologia i w jakich sytuacjach sprawdza się najlepiej? W tym artykule wyjaśniamy zasadę działania, możliwości zastosowania i kryteria, które pomagają dobrać odpowiednią dłutownicę CNC.
Najważniejsze informacje
- Dłutowanie metodą Fellowsa polega na synchronicznym ruchu posuwisto-zwrotnym i obrotowym dłutaka oraz obrocie obrabianego detalu.
- Metoda umożliwia wykonywanie uzębień wewnętrznych i zewnętrznych, prostych i skośnych, a także wybranych wielowypustów i kół zespolonych — pod warunkiem, że geometria detalu i możliwości maszyny pozwalają na ich obróbkę.
- Dłutowanie metodą Fellowsa sprawdza się przy detalach o ograniczonym dostępie narzędzia, małych i średnich seriach, a także przy produkcji części zamiennych.
- Dobór dłutownicy CNC wymaga uwzględnienia średnicy detalu, modułu, geometrii uzębienia, przestrzeni roboczej i możliwości sterowania.
Na czym polega dłutowanie metodą Fellowsa?
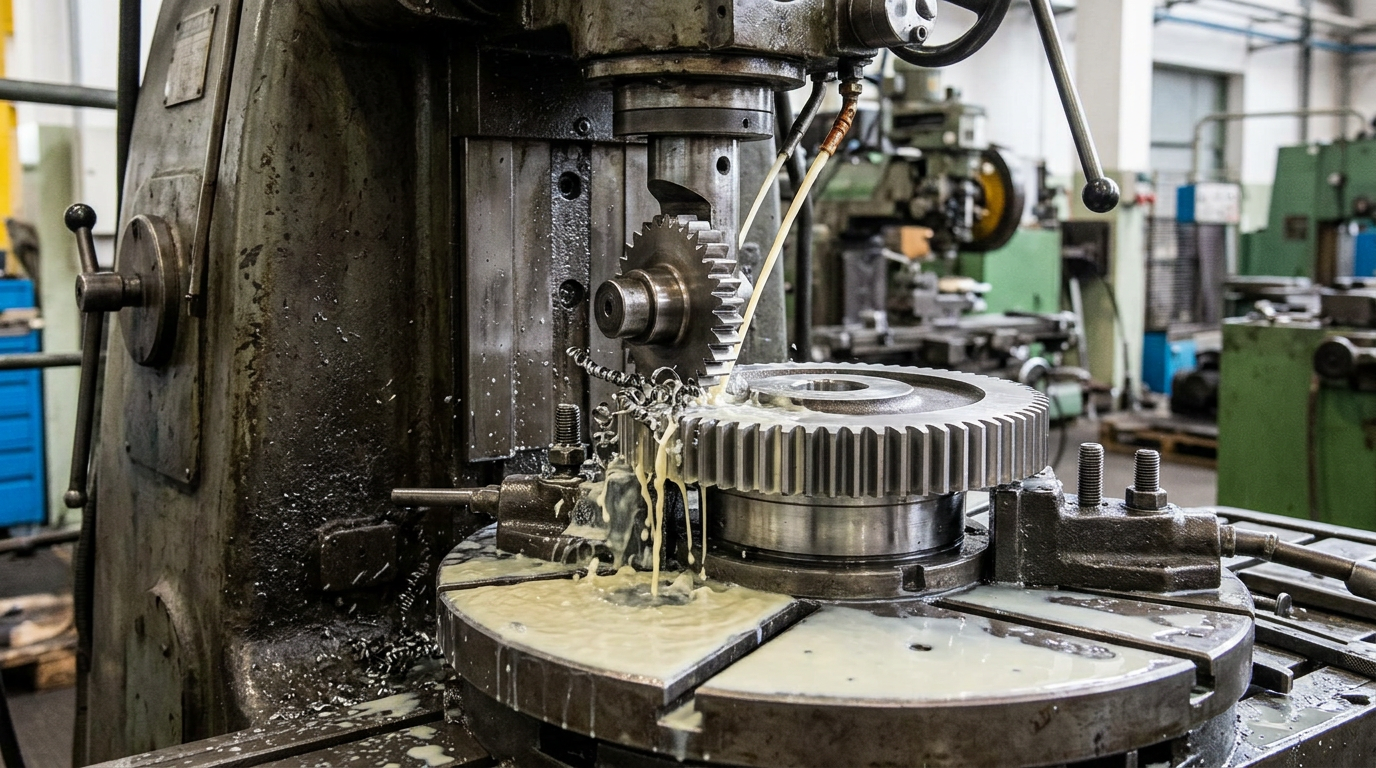
Dłutowanie metodą Fellowsa to sposób obróbki uzębień. Narzędzie o kształcie koła zębatego wykonuje ruch posuwisto-zwrotny oraz obraca się synchronicznie z obrabianym elementem. Prędkości obrotowe obu elementów są powiązane z liczbą ich zębów, a profil uzębienia powstaje w wyniku skrawania i współpracy kinematycznej narzędzia z obrabianym przedmiotem. Profil zębów powstaje w wyniku skrawania materiału przez krawędzie narzędzia w kolejnych położeniach.
Powstający kształt jest efektem płynnej pracy dwóch zsynchronizowanych kół, które zazębiają się w ruchu. W nowoczesnych dłutownicach CNC poszczególne ruchy są precyzyjnie skoordynowane. Sterowanie obejmuje:
- ruch roboczy i powrotny dłutaka, a także jego obrót;
- obrót detalu;
- posuw promieniowy;
- odskok narzędzia podczas ruchu powrotnego.
Jakie elementy można obrabiać metodą Fellowsa?
Dłutowanie metodą Fellowsa wykorzystuje się do wykonywania:
- kół zębatych z uzębieniem wewnętrznym i zewnętrznym;
- uzębień prostych i skośnych;
- wielowypustów i połączeń wielokarbowych;
- kół zespolonych;
- uzębień położonych blisko kołnierza lub stopnia;
- kół łańcuchowych i wybranych profili specjalnych.
Szukasz części mechanicznych do obrabiarek, takich jak koła zębate i wałki do obrabiarek do metalu? Zapoznaj się z ofertą MultiMasz.
Kiedy warto wybrać dłutowanie metodą Fellowsa?
Metoda Fellowsa sprawdza się wtedy, gdy tradycyjne techniki obróbki napotykają ograniczenia. Jakie czynniki przesądzają o wyborze tej techniki?
- Geometria detalu – gdy obrabiasz uzębienie wewnętrzne, koła zespolone lub uzębienie zewnętrzne zlokalizowane blisko kołnierza.
- Ograniczona przestrzeń – kiedy strefa robocza lub wybieg narzędzia są mocno ograniczone, a frez ślimakowy nie ma swobodnego dostępu do wieńca.
- Elastyczność produkcji – przy wytwarzaniu małych i średnich serii, częstych zmianach asortymentu i produkcji jednostkowych części zamiennych.
- Względy ekonomiczne – gdy alternatywne rozwiązania, takie jak użycie przeciągacza czy technologia Power Skiving, są nieuzasadnione finansowo lub ograniczone geometrycznie.
- Zaplecze techniczne – w sytuacji, gdy Twój park maszynowy dysponuje dłutownicą o parametrach idealnie dopasowanych do specyfiki danego projektu.
Jak dobrać dłutownicę Fellowsa CNC?
Przeglądając dostępne dłutownice, warto zwrócić uwagę na zakres obrabianych średnic, moduł uzębienia, przestrzeń roboczą oraz możliwości wykonywania uzębień skośnych.
Zakres średnic i moduł
Należy sprawdzić maksymalną średnicę uzębienia zewnętrznego i wewnętrznego, dopuszczalną średnicę dłutaka oraz zakres odległości między osiami. Ważny jest także moduł uzębienia – jego maksymalna wartość katalogowa nie gwarantuje możliwości obróbki każdego detalu.
Przestrzeń robocza
Skok maszyny musi wystarczyć do obróbki całej szerokości uzębienia, z uwzględnieniem dobiegu i wybiegu. Należy również sprawdzić, czy zmieszczą się detal, uchwyt, dłutak, oprawka, wrzeciono, dysze chłodziwa i mechanizm załadunkowy.
Uzębienia skośne
W przypadku uzębień skośnych należy sprawdzić, czy maszyna umożliwia ich wykonanie, oraz uwzględnić dopuszczalny kąt linii zęba, wymagany zakres ruchu śrubowego i dostępne funkcje sterowania. Nie bez znaczenia pozostają także parametry samej części – materiał, liczba zębów, szerokość wieńca i jego masa.
Wydajność i dokładność
Na czas cyklu wpływają m.in. liczba skoków na minutę, posuw obwodowy, dynamika osi i sposób załadunku. O jakości uzębienia decydują również stan maszyny, mocowanie detalu, narzędzie, parametry skrawania, chłodzenie i kontrola procesu.
Przeczytaj także: Szlifowanie kół zębatych – metody, zastosowanie i korzyści dla przemysłu
FAQ
Czy dłutowanie metodą Fellowsa nadaje się do produkcji krótkich serii?
Tak, metoda ta może być dobrym rozwiązaniem przy małych i średnich seriach, zwłaszcza gdy często zmieniają się warianty obrabianych części. Jej zastosowanie warto rozważyć również przy produkcji części zamiennych. Ostateczna opłacalność zależy jednak od geometrii detalu, dostępnej maszyny i wymagań samego procesu.
Co może ograniczać możliwość wykonania uzębienia na dłutownicy CNC?
Ograniczenia mogą wynikać z wymiarów detalu, modułu i szerokości uzębienia, a także średnicy dłutaka i odległości między osiami. Istotne są również przestrzeń robocza, masa części oraz możliwości kinematyczne maszyny. Dlatego parametry maszyny należy zawsze zestawić z wymaganiami konkretnego elementu.
Od czego zależy uzyskanie dokładnego uzębienia?
Na końcowy rezultat wpływa cały proces obróbki, w tym stan maszyny, mocowanie detalu, parametry skrawania i chłodzenie. Znaczenie mają również właściwości obrabianego materiału oraz sposób kontroli jakości. Nawet dobre narzędzie nie kompensuje wszystkich błędów wynikających z niewłaściwie przeprowadzonego procesu.
O Autorze

MultiMasz
MultiMasz jest firmą z ponad 20-letnim doświadczeniem w branży obrabiarek. Dostarczamy szeroką gamę części zamiennych i akcesoriów do obrabiarek pochodzenia europejskiego i specjalizujemy się w naprawach, konserwacji i remontach tokarek, szlifierek i elementów frezarek